Почему дефекты стекла следует выявлять до сборки стеклопакета?
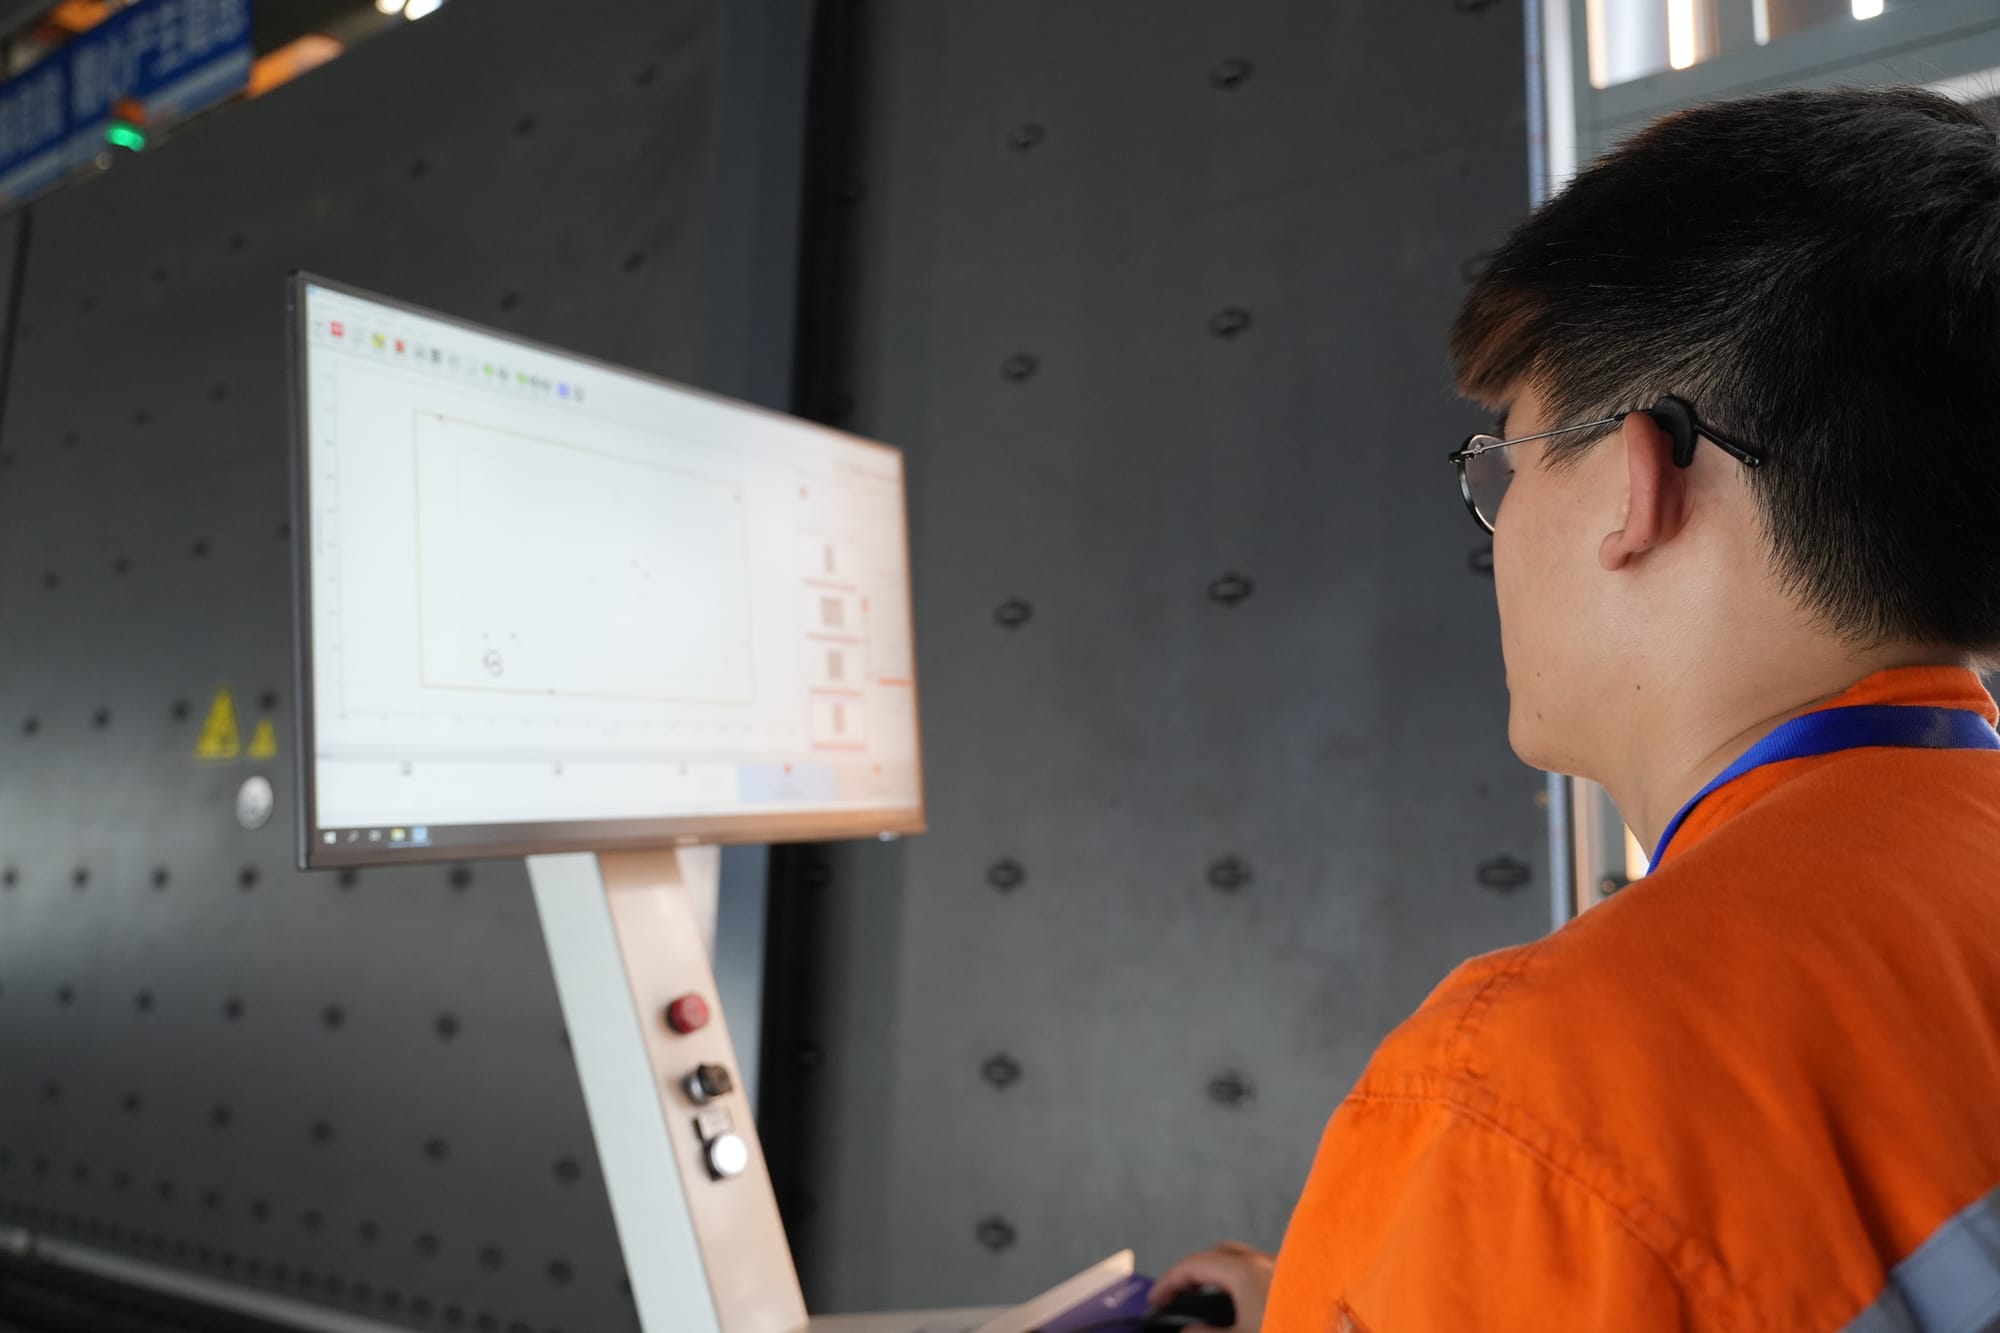
По мере ускорения и автоматизации производства стеклопакетов производители уделяют все больше внимания этапам контроля качества. Традиционно многие заводы полагаются на операторов, которые вручную осматривают стекло после мойки или проверяют готовый стеклопакет в конце производства. Однако, если царапины, пятна, повреждения кромок или дефекты покрытия обнаруживаются только после установки распорок, прессования, заполнения газом и герметизации, завод может быть вынужден отбраковать весь стеклопакет. По этой причине обнаружение дефектов стекла после мойки и до сборки стеклопакета становится важной стратегией контроля качества для современных производителей стеклопакетов.
Почему важна позиция инспектора
Стеклопакет содержит более двух стекол. Для его изготовления также требуются прокладки, осушитель, бутиловый герметик, изоляционный газ и дополнительный герметик. Если в процессе сборки попадает дефектное стекло, все эти дополнительные материалы и этапы производства могут быть потрачены впустую. Рассмотрим стекло с видимой царапиной. Если дефект обнаружен сразу после мойки, заводу достаточно заменить поврежденное стекло. Если же он обнаружен после того, как стеклопакет полностью спрессован и герметизирован, производителю, возможно, придется выбросить или переделать весь блок. Таким образом, проверка перед сборкой помогает производителям перенести контроль качества на более ранние этапы производства, где дефекты можно устранять с меньшими затратами.
Распространенные дефекты стекла, обнаруживаемые после мытья.
Этап мойки и сушки предоставляет важную возможность для проверки, поскольку стеклянная поверхность чистая и готова к сборке. К распространенным дефектам, выявляемым на этом этапе, относятся:
- Поверхностные царапины
- Пузырьки и включения
- Сколы по краям или небольшие трещины
- Водяные пятна
- Масляные пятна и отпечатки пальцев
- Пыль или другие поверхностные загрязнения
- Дефекты низкоэмиссионного покрытия
- Неправильная ориентация стекла
- Остаточные загрязнения после стирки
Некоторые дефекты могут возникать из-за особенностей исходного стекла, другие — из-за резки, обработки кромок, погрузки, транспортировки или мытья. Выявление дефектов до сборки стеклопакета предотвращает дальнейшее использование бракованных стекол в производственном процессе.
Почему ручной проверки не всегда достаточно
Ручной визуальный контроль остается полезным, особенно при обработке специального стекла или небольших производственных партий. Однако на высокоскоростной производственной линии становится сложнее поддерживать стабильные результаты контроля. На ручной контроль могут влиять следующие факторы:
- Опыт оператора
- Зрительная усталость
- Скорость производственной линии
- Различные условия освещения
- Размер и местоположение дефекта
- Изменения между рабочими сменами
- Субъективная оценка качества
Прозрачное и покрытое стекло также может быть сложно проверить, поскольку некоторые дефекты видны только под определенным углом освещения или на определенном фоне. С увеличением скорости производства у операторов может быть всего несколько секунд на проверку каждого стекла. Поэтому мелкие царапины, включения или дефекты по краям могут быть пропущены до того, как стекло попадет в сборочный цех.
Автоматизированная проверка стекла после мойки
Автоматизированная система контроля качества стекла использует промышленные камеры, управляемое освещение и программное обеспечение машинного зрения для проверки стекла во время его движения по производственной линии. После выхода стекла из секции мойки и сушки система контроля качества делает снимки поверхности и кромок стекла. Программное обеспечение анализирует изображения и выявляет дефекты, соответствующие заданным критериям контроля. В зав